Контроль точности положения отверстий PCB и смещения при сверлении
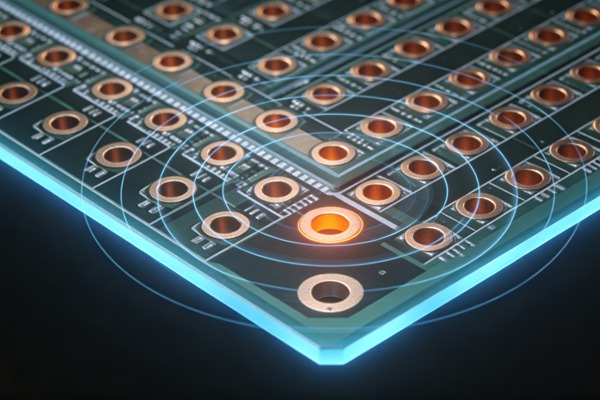
Точность отверстий PCB определяется не только диаметром сверла. Для готовой платы не менее важно, где именно находится центр каждого отверстия относительно заданных координат.
Если отверстие имеет правильный диаметр, но смещено относительно контактной площадки, монтажного отверстия или внутреннего соединения, плата может не соответствовать требованиям конструкции.
На производстве поэтому отдельно контролируют диаметр отверстия и положение его центра.
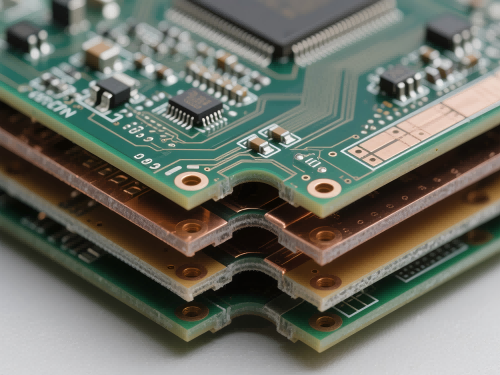
Особенно это важно для многослойных PCB, где отверстие должно правильно проходить через несколько слоёв и сохранять достаточный запас меди вокруг точки соединения.
Что означает точность положения отверстия
Для каждого отверстия в производственной документации обычно задаются координаты X и Y.
После сверления фактический центр отверстия сравнивается с заданным положением.
Разница между номинальной и фактической координатой представляет собой смещение.
Условно:
ΔX = Xфакт − Xном
ΔY = Yфакт − Yном
Общее радиальное отклонение можно оценивать с учётом обеих координат.
Для производства важно не только абсолютное значение смещения, но и его распределение по всей панели.
Диаметр и положение отверстия — разные параметры
Эти два параметра часто путают.
Например, отверстие может иметь:
- правильный диаметр;
- правильную круглую форму;
- неправильное положение.
И наоборот, центр может находиться в правильной координате, но диаметр может выйти за допуск.
Поэтому при контроле сверления оцениваются как минимум:
- диаметр;
- координаты;
- форма;
- качество стенки;
- соответствие типу отверстия.
Какие отверстия требуют контроля положения
Контроль может применяться к разным типам отверстий:
- монтажным;
- металлизированным;
- переходным;
- сквозным;
- отверстиям под выводы компонентов;
- крепёжным отверстиям;
- технологическим отверстиям;
- отверстиям для позиционирования.
Для разных категорий допустимое отклонение может отличаться.
Почему отверстие смещается во время сверления
Причина может находиться не только в самом сверле.
На результат влияют:
- точность сверлильного оборудования;
- фиксация панели;
- биение инструмента;
- износ сверла;
- толщина пакета;
- состояние поверхности;
- температурное расширение;
- размерная стабильность материала;
- ошибки производственной программы;
- неправильная компенсация.
Поэтому анализ смещения должен учитывать весь маршрут.
Влияние размерной стабильности материала
PCB может немного изменять размеры в процессе производства.
Причины связаны с:
- нагревом;
- охлаждением;
- ламинированием;
- влажностью;
- внутренними напряжениями;
- структурой стеклоткани и смолы.
Если координаты сверления рассчитаны на одну геометрию панели, а сама панель после предыдущих процессов изменила размеры, отверстия могут оказаться смещёнными относительно исходных координат.
Поэтому для многослойных плат используются производственные компенсации.
Как контролируют компенсацию размеров
Перед сверлением производитель учитывает ожидаемое изменение размеров материала.
Компенсация может учитывать:
- направление X;
- направление Y;
- конкретный материал;
- количество слоёв;
- производственный процесс;
- размер панели.
Это особенно важно для крупных многослойных PCB.
Если компенсация рассчитана неправильно, ошибка может проявляться не в одном отверстии, а систематически по всей панели.
Смещение отверстий по всей панели
Характер распределения ошибки может многое сказать о причине.
Все отверстия смещены примерно одинаково
Такое поведение может указывать на проблему базирования или нулевой точки.
Ошибка постепенно увеличивается к краю панели
Возможна связь с размерным расширением или масштабированием панели.
Ошибка различается в разных направлениях
Необходимо проверить размерную компенсацию отдельно по X и Y.
Локальное смещение отдельных отверстий
Следует проверить конкретный инструмент, программу сверления или фиксацию панели.
Поэтому важно смотреть не только на среднюю ошибку, но и на карту распределения координат.
Что такое annular ring
Для металлизированного отверстия важна не только его координата.
Отверстие должно оставаться внутри контактной площадки с достаточным запасом меди.
Этот запас называется annular ring, или кольцевой поясок.
Если отверстие смещается относительно площадки, кольцевой поясок уменьшается с одной стороны.
При слишком большом смещении может возникнуть ситуация, когда отверстие частично выходит за пределы площадки.
Это уже не просто геометрическая ошибка — она может повлиять на надёжность электрического соединения.
Почему annular ring особенно важен для многослойных PCB
На внутренних слоях переходное отверстие соединяется с определённой медной площадкой.
Если сверление смещено, запас меди вокруг отверстия уменьшается.
Для многослойных конструкций это может привести к:
- недостаточному кольцевому пояску;
- частичному выходу отверстия за пределы площадки;
- снижению надёжности соединения;
- электрическим дефектам.
Поэтому точность сверления связана непосредственно с межслойной регистрацией.
Процесс формирования и контроля металлизированных отверстий подробнее рассмотрен в статье «Металлизация отверстий PCB».
Влияние сверления на HDI
В HDI используются микровии и другие структуры с очень малой геометрией.
При уменьшении диаметра отверстия и контактной площадки запас на технологическое смещение также уменьшается.
Поэтому для HDI особенно важны:
- точность позиционирования;
- стабильность оборудования;
- компенсация размерных изменений;
- качество лазерной или механической обработки;
- контроль межслойной регистрации.
Здесь небольшое относительное смещение может иметь большее значение, чем на стандартной PCB.
Механическое и лазерное сверление
На производстве применяются разные методы формирования отверстий.
Механическое сверление используется для большого количества стандартных отверстий.
Лазерная обработка применяется для формирования небольших микровий в определённых HDI-конструкциях.
Для каждого процесса существуют свои источники погрешности.
Поэтому критерии контроля должны соответствовать используемой технологии.
Влияние толщины пакета
При механическом сверлении сразу обрабатывается пакет материала.
Чем больше толщина пакета, тем выше требования к стабильности процесса.
На результат могут влиять:
- жёсткость панели;
- длина режущей части;
- износ инструмента;
- вибрация;
- отвод стружки;
- количество проходов.
Для многослойных плат необходимо также учитывать качество стенки отверстия и стабильность последующей металлизации.
Износ сверла и точность отверстия
Сверло является расходным инструментом.
По мере работы его режущие свойства меняются.
Это может приводить к:
- увеличению отклонения диаметра;
- ухудшению качества стенки;
- увеличению вибрации;
- появлению заусенцев;
- изменению стабильности координат.
Поэтому инструмент необходимо контролировать не только по количеству отверстий, но и по фактическому состоянию.
Как контролируют координаты отверстий
Для производственного контроля применяются разные методы.
Оптический контроль
Камера сравнивает фактическое положение отверстия с заданной геометрией.
Так можно определить:
- центр;
- диаметр;
- форму;
- расстояние до площадки;
- положение относительно других элементов.
Координатно-измерительная система
CMM позволяет измерять координаты точек с высокой точностью и сравнивать их с эталонными данными.
Метод подходит для сложных механических конструкций.
AOI
Оптический контроль может использоваться для проверки соответствия отверстий и медного рисунка, особенно когда необходимо одновременно оценивать несколько геометрических элементов.
Для более полного контроля производственного процесса AOI обычно рассматривается вместе с другими методами контроля. Подробнее — в статье «AOI-контроль PCB».
Контроль первой панели
Перед запуском большой партии целесообразно проверить первую производственную панель.
Контролируются:
- координаты отверстий;
- диаметр;
- положение относительно площадок;
- критические монтажные отверстия;
- базовые точки.
Если обнаруживается систематическое смещение, параметры сверления можно скорректировать до обработки всей партии.
Это значительно снижает риск массового повторения одного и того же дефекта.
Контроль технологических отверстий
Технологические отверстия используются для:
- позиционирования;
- фиксации;
- совмещения;
- передачи панели между операциями.
Их точность имеет значение, поскольку последующие процессы могут использовать их как базу.
Если технологическое отверстие находится не там, где ожидает оборудование, ошибка может передаваться на следующие операции.
Связь с регистрацией внутренних слоёв
На многослойной PCB существует несколько систем координат:
- внешний слой;
- внутренние слои;
- сверление;
- механический контур.
Все они должны быть согласованы.
Например, даже если сверло точно попало в координату внешнего слоя, внутренний слой может быть смещён относительно него из-за изменения размеров после ламинирования.
Поэтому точность отверстия необходимо рассматривать вместе с layer registration.
Более подробно этот вопрос разобран в статье «Контроль совмещения слоёв PCB».
Почему размер отверстия может быть правильным, но соединение — нет
Рассмотрим простую ситуацию.
Номинальный диаметр отверстия соответствует спецификации.
Но если центр отверстия смещён, оно может пересечь край контактной площадки.
В результате:
диаметр правильный → координата неправильная → кольцевой поясок недостаточный.
Поэтому один параметр не может полностью описать качество отверстия.
Контроль положения отверстий относительно контура
Монтажные отверстия часто должны находиться на определённом расстоянии от края PCB.
Если отверстие смещено слишком близко к краю, могут возникнуть:
- уменьшение механической прочности;
- нарушение расстояния до медного рисунка;
- проблемы с крепёжным элементом;
- несовпадение с корпусом.
Поэтому контролируется не только расстояние между отверстиями, но и расстояние от отверстия до контура платы.
Как избежать систематического смещения
На производстве важны несколько практических мер.
Стабильное базирование
Панель должна надёжно фиксироваться относительно координатной системы оборудования.
Контроль компенсации
Размерная компенсация должна соответствовать конкретной панели и материалу.
Контроль инструмента
Состояние сверла должно соответствовать установленному технологическому диапазону.
Проверка первой панели
До массового производства необходимо подтвердить координаты критических отверстий.
Периодический контроль
При длительном производстве нужно отслеживать изменение точности во времени.
Как анализировать карту смещения
Если есть данные по нескольким отверстиям, полезно построить карту отклонений.
Например:
- стрелки показывают направление смещения;
- длина стрелки показывает величину;
- цветовая шкала показывает диапазон отклонения.
Такая карта позволяет быстро увидеть, является ли ошибка:
- глобальной;
- направленной;
- локальной;
- случайной.
Для инженера это гораздо информативнее, чем одно среднее значение.
Что делать при превышении допуска
Если обнаружено превышение допустимого смещения, необходимо сначала подтвердить результат.
Порядок проверки может быть следующим:
- повторить измерение;
- проверить измерительное оборудование;
- проверить несколько отверстий;
- сравнить разные зоны панели;
- проверить сверлильную программу;
- проверить базирование;
- проверить компенсацию;
- проверить состояние инструмента;
- определить влияние смещения на annular ring;
- принять решение по дальнейшей обработке партии.
Особенно важно проверить не только саму координату, но и последствия для контактных площадок и внутренних соединений.
Контроль после металлизации
После формирования проводящего слоя отверстия проходят дополнительные технологические операции.
Поэтому для критических плат можно дополнительно контролировать:
- состояние стенки;
- толщину меди;
- отсутствие пустот;
- целостность соединения;
- фактическую геометрию отверстия.
Толщина медного слоя также относится к отдельному параметру контроля. Об этом подробно говорится в статье «Контроль толщины медных слоёв PCB».
Какие данные стоит фиксировать
Для критических отверстий в производственной документации полезно хранить:
- номинальные координаты;
- фактические координаты;
- диаметр;
- тип отверстия;
- допустимое смещение;
- расстояние до края;
- annular ring;
- результаты выборочного или полного контроля.
Такие данные помогают не только принять готовую партию, но и анализировать стабильность процесса между производственными сериями.
Контроль отверстий на разных этапах производства
Точность положения нельзя полностью оценить только после финальной обработки.
Она формируется последовательно:
подготовка материала → ламинирование → базирование → сверление → металлизация → механическая обработка → финальный контроль.
Если ошибка появляется уже на этапе изменения размеров панели, её причина будет отличаться от ошибки, возникающей непосредственно при сверлении.
Поэтому при повторяющемся дефекте необходимо определить момент его возникновения.
Практический алгоритм производственного контроля
Для серийного производства можно использовать следующую схему:
1. Проверить сверлильные данные.
Координаты и размеры должны соответствовать утверждённой производственной документации.
2. Проверить базовые отверстия.
Они определяют положение панели относительно оборудования.
3. Измерить критические отверстия первой панели.
Особое внимание уделяется монтажным отверстиям и отверстиям с малым annular ring.
4. Сравнить X/Y-отклонения.
Это позволяет определить направление систематической ошибки.
5. Проверить несколько зон панели.
Сравнение центра и краёв помогает определить характер деформации.
6. Контролировать инструмент.
При повторяющемся отклонении проверяется состояние сверла и оборудования.
7. Провести финальный контроль.
После всех операций подтверждается соответствие критических отверстий требованиям готовой PCB.
Заключение
Точность положения отверстий PCB определяется не только точностью сверлильного оборудования. На результат влияют размерная стабильность материала, ламинирование, базирование панели, компенсация, состояние инструмента и последующие технологические операции.
Для многослойных плат особенно важно контролировать взаимное положение отверстия и контактных площадок. Даже при правильном диаметре смещение центра может уменьшить annular ring и повлиять на надёжность межслойного соединения.
Поэтому производственный контроль отверстий должен включать как минимум два независимых параметра — размер отверстия и его координаты.
Для сложных PCB дополнительно анализируются распределение смещения по панели, layer registration и влияние ошибки на последующую металлизацию.
Часто задаваемые вопросы
Причина может быть связана с базированием панели, размерными изменениями материала, компенсацией, состоянием оборудования или сверлильной программы.
Annular ring — это кольцевой участок меди вокруг металлизированного отверстия. При смещении отверстия этот запас уменьшается, поэтому точность положения напрямую влияет на надёжность соединения.
Для контроля применяются оптические измерительные системы, координатно-измерительное оборудование и другие методы, позволяющие сравнить фактические координаты с производственными данными.
Да. После нагрева и охлаждения многослойная структура может изменить размеры, поэтому при сверлении учитывается производственная компенсация.
В HDI используются очень маленькие отверстия и контактные площадки, поэтому доступный запас на технологическое смещение меньше. Даже небольшое отклонение может существенно изменить геометрию соединения.
Рекомендуемые статьи